ソリューション/ 装置運用
iWave Autopilot製造の専門知識を実行に。
装置の復旧、プロセスの自己修復、オーケストレーションにおけるInnowave Techの実装例をご覧ください。続いて、Builder Agentsがエンジニアリングの知識を次のタスクのワークフローに変換する方法をご確認ください。
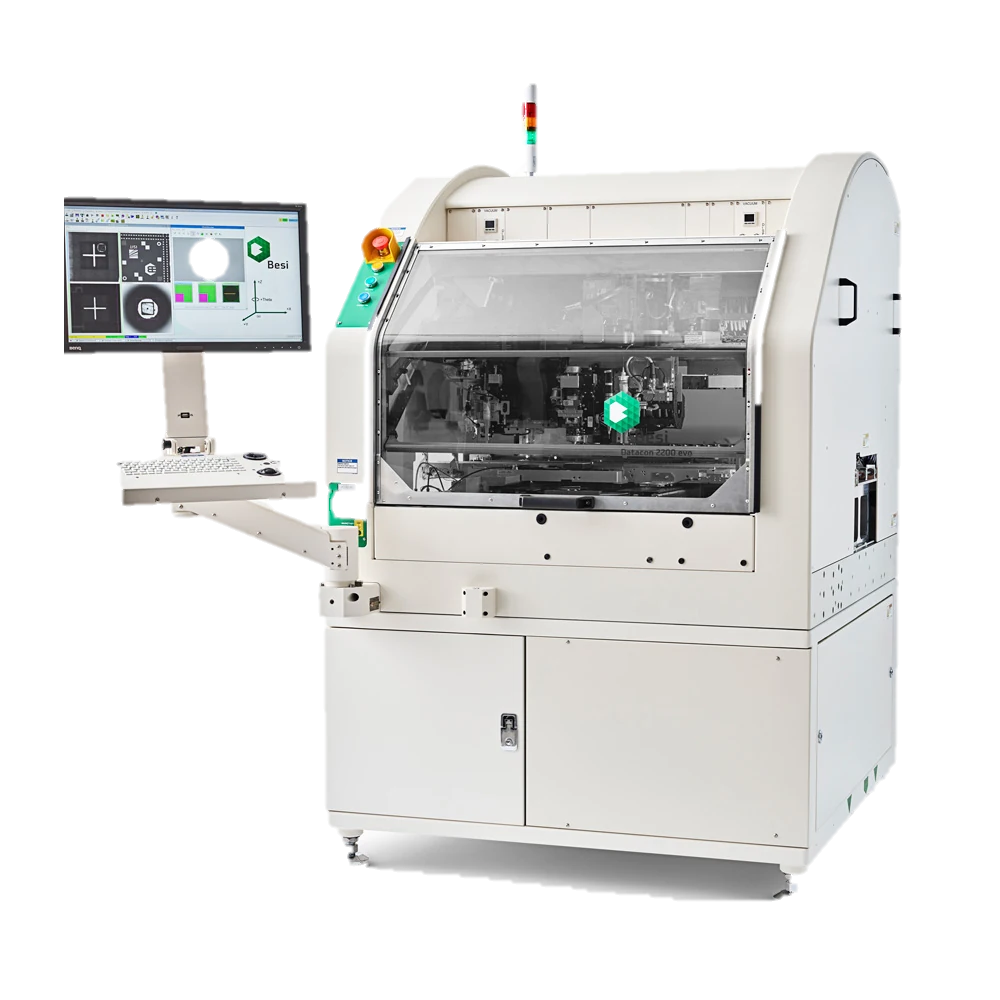
01 / Besi Datacon Evoシリーズ
既知のアラーム。
認定済みの 応答を維持する。
- 制御状態を確認
エージェントが操作を実行できることを確認する。
- 適格性確認済みの復旧手順を適用
プログラムされた対応手順に従う。
- 装置の状態を確認
次に進む前に結果を確認する。
装置のアラームによって稼働が中断された場合、次の対応は状況、利用可能な制御手段、復旧手順によって決まります。
Autopilotは制御が可能か確認し、そのアラームに対して認定された復旧手順に従い、復旧後の装置状態を確認します。オペレーターの操作が優先されます。未解決のアラームや未対応の状態は、エスカレーション手順に従います。
実装済みのアラーム対応 シナリオ。
- 調整ポイントが見つかりません
- ボンディング後の検索に失敗
- データ交換エラー
- DataMatrixの検索に失敗
- ボンディング後検査でのエラー結果
各対応は、装置の状態と認定された復旧手順に応じて定められます。
Autopilotによるエッジでの実行を見る02 / 実際のユースケース・ダイボンダー
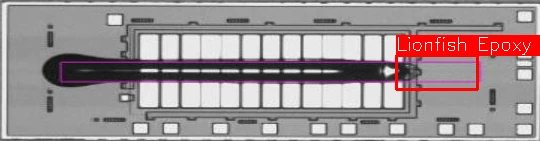
エポキシ塗布後工程の 方針。
iWave Insight + iWave Autopilot
オフセット高さ
オフセット
Insight補正内容を決定
Autopilot適格性確認済みのオフセットを適用
プロセスのドリフトを検出し、補正内容を決定して装置に適用します。その後も結果を監視し続けます。
- 01
ドリフトを検出
Insightが、ダイボンダーのエポキシ塗布後の工程結果に生じたドリフトを検出します。
- 02
調整内容を決定
Insightがエポキシ塗布ガンの圧力と高さについて、推奨される補正値を算出します。
- 03
補正を適用
Autopilotは認定済みのオフセットを適用し、プロセスを必要な条件内に維持してエポキシの不良を防ぎます。
- 04
次の結果を監視する
エポキシ塗布後の結果を継続して監視し、補正の効果を評価するとともに、さらなるドリフトを特定します。
03 / Ueno SEKIのテープ・アンド・リールAVI
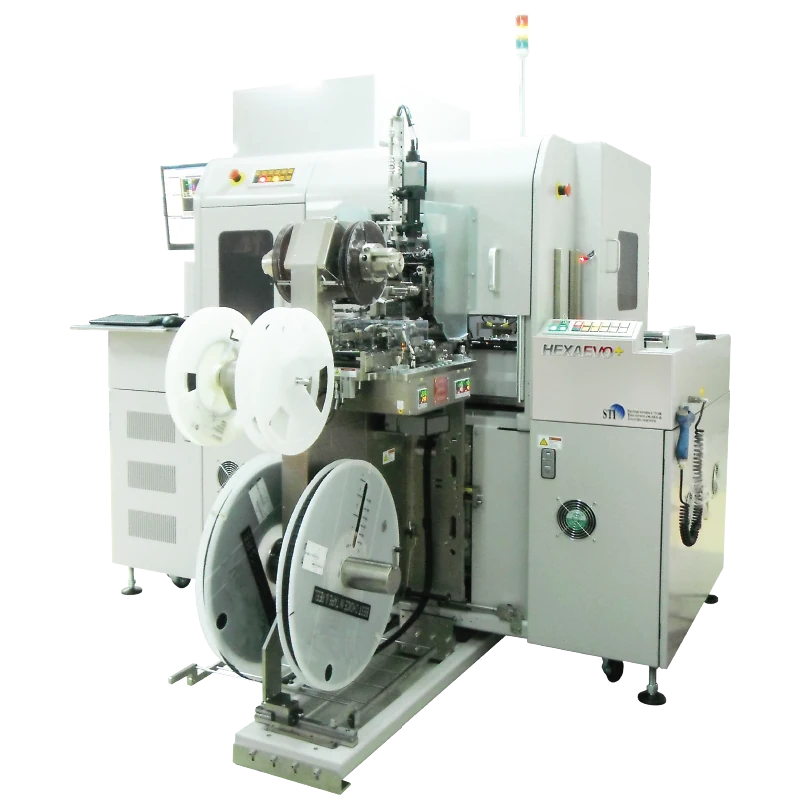
装置全体を一つの システムとして調整する。
連携した、規定範囲内の調整
- ノズルアーム
- ピックアンドプレース
- インデックスステージ
- タレット
ノズルアーム、ピックアンドプレース機構、インデックスステージ、タレットは互いに影響し合います。高度なオーケストレーションにより、品質とスループットという共通の目標に向けて、それぞれの調整を協調させます。
検査結果と工程の健全性に関する観測結果に基づき、範囲を限定した調整ワークフローを進めます。メンテナンス後、このワークフローは品質と装置の状態を考慮しながら、持続可能な最大の時間当たり生産数に向けた装置の再調整を支援します。
- 01
工程を観察する
検査品質、装置アラーム、装置の各機能の状態を統合します。
- 02
定められた範囲内で調整
関連する機能を連携させ、範囲を限定した調整を一回行います。
- 03
次のステップに進む前に確認
次のステップに進む前に、対応後の品質とアラームの挙動を評価します。限界値に達した場合は停止または元に戻します。
運用上の目標は、認定されたプロセス限界内で持続可能なスループットを実現することです。
04 / プロセス装置、計測、OCAP
装置の健全性からロットへの 処置。
装置の健全性:低
サンプリング優先度:高装置の健全性:高
サンプリング優先度:低装置の健全性に応じてサンプリング優先度を設定します。処置の判断は引き続きエンジニアが行います。
処置手順に従う広範なオーケストレーションにより、装置の健全性と、対応が必要なロット、実施すべき計測、その後の是正措置を結び付けます。
重要な箇所に測定を 集中する。
健全性監視エージェントが製造装置を分析します。健全性指数が高い装置のロットは計測サンプリングの優先度が低く、指数が低い装置のロットは優先度が高くなります。優先度が低いことは、計測の自動的な省略を意味しません。
計測を自動化 作業。
Innowave Techは、以下の装置群にわたって次のシナリオを実装しています。この一覧は当社の実装事例を示すものであり、五台の装置からなる単一の生産ラインを示すものではありません。
- 日立CDSEM
- 位置合わせ、アドレッシング、測定、確認を含むアラーム復旧と是正措置。レシピの再ティーチング。
- KLAオーバーレイ
- アラーム復旧とレシピの再ティーチング。
- Onto AMT
- アラーム復旧とレシピの再ティーチング。
- AMAT AMP
- アラーム復旧とレシピの再ティーチング。
- KLA暗視野検査
- 工程の開始と停止、レシピの選択と作成。
是正措置をつなぐ アクション。
自動化された管理限界逸脱時のアクションプラン(OCAP)により、ロットの追加測定を開始し、アラームや異常の後にレシピを再ティーチングし、ロットの処置を調整できます。
自動的な進行。
エンジニア 権限。
処置内容の確認と承認のみエンジニアが行います。その他のステップは自動化されています。
- 01自動化された
ロットを保留する
- 02自動化された
データを収集・確認
- 03自動化された
MRB分析を実施する
MRB分析により、処置判断に必要な根拠を用意します。
- 04手動/エンジニア
処置内容を確認
保留解除/合格・再加工/剥離・廃棄・ロット分割・技術評価
- 05手動/エンジニア
承認する
ワークフローを進める前に、エンジニアが処置を承認します。
- 06自動化された
保留を解除する
承認された処置に従って保留を解除します。保留解除は、生産への無条件の復帰を意味しません。
適格性が確認されたワークフローの動作
状態を認識
適格性が確認されたエージェントが、設定済みワークフローの対象となる状態を識別します。
前提条件を確認
必要なコンテキストと、許可された運転条件が満たされていることを確認します。
対応を実行
装置エッジで、適格性が確認された装置インターフェースを通じて、定義済みの対応を実行します。
次の状態を検証
期待される結果が得られたか確認します。プログラムされた対応がない状態では、承認されていない装置操作は行わず、エンジニアリング部門へのエスカレーション手順に従います。
ワークフローの例です。インターフェースへのアクセス、ライブデータへの依存関係、例外処理は、対象の装置とタスクに応じて定義します。
AIの拡張性/Builder Agents
次のタスクに合わせてワークフローを適応。
保守後の検証には、通常のセットアップとは異なる手順、条件、確認項目が必要です。Builder Agentsは、新たな実演と手順書に基づいてワークフローを適応させます。装置エッジでの実行に先立ち、シミュレーションとエンジニアによる適格性確認を行います。
ワークフローの適応方法を見るあなたの専門知識から、新たな可能性へ。